Introduction
Un seul arrêt peut anéantir la marge d'un quart de travail. Dans la production alimentaire et de boissons, les temps d'arrêt de fabrication vont au-delà de la production perdue : matières premières abîmées, main-d'œuvre inactive, réinitialisations sanitaires, livraisons manquées et exposition aux audits.
De nombreuses équipes examinent d'abord les roulements, les courroies, les pompes ou les pannes pneumatiques. Pourtant, les défaillances électriques peuvent arrêter la même ligne avec moins de préavis, en particulier dans les zones humides, les équipements à forte charge de moteurs et les tableaux de distribution vieillissants.
Ce guide explique comment réduire les temps d'arrêt imprévus auxquels les équipes de fabrication alimentaire sont confrontées grâce à une meilleure commande des moteurs, une protection contre les courants résiduels, des indices de protection des coffrets et une conception d'appareillage adaptée aux usines alimentaires.
Pourquoi les usines alimentaires font face à des défis électriques uniques
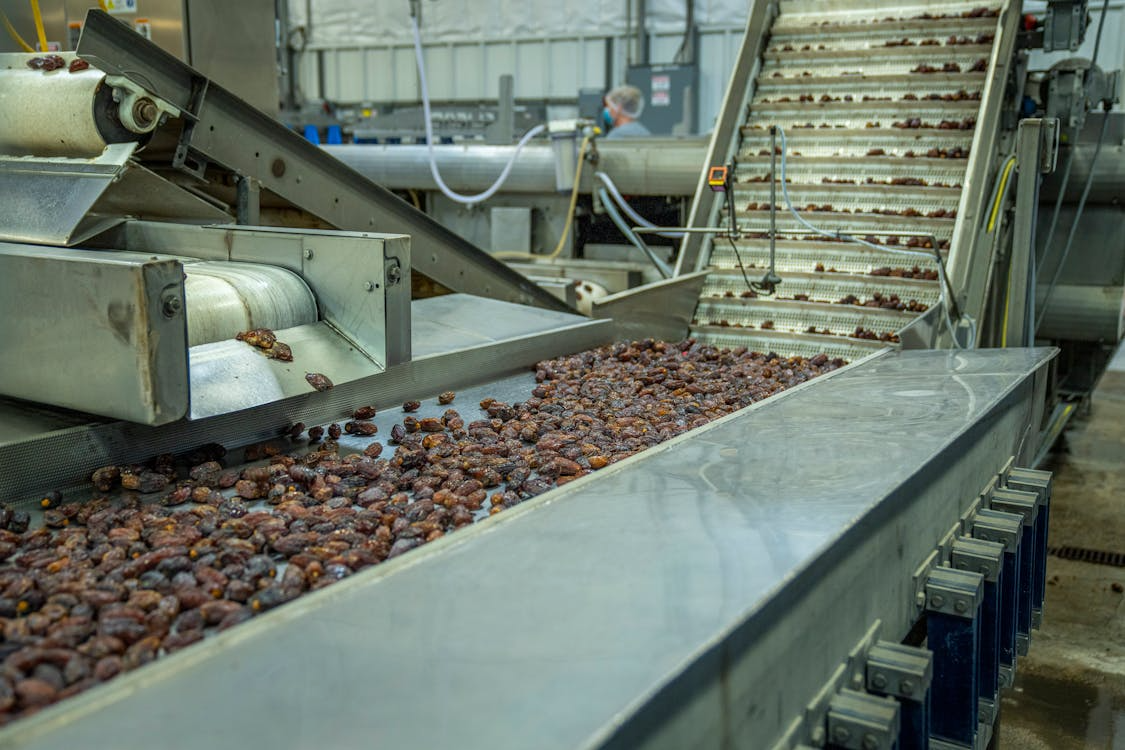
Les usines alimentaires éprouvent les équipements électriques d'une manière que de nombreux sites industriels généraux ne font pas. Les salles de transformation humides, les zones de rinçage, la vapeur, la condensation et le nettoyage haute pression peuvent pousser l'eau dans les presse-étoupes, les bornes, les boîtes de jonction, les capteurs et les joints de panneaux. Selon un article WESCO de 2024, l'ingress d'eau est la cause principale des temps d'arrêt des systèmes électriques dans les installations alimentaires et de boissons.
La corrosion ajoute un autre risque. Les produits chimiques de nettoyage, les graisses, les acides, les résidus alcalins, le sel, l'humidité et le stress thermique peuvent dégrader les raccords métalliques et la protection des câbles. Les pièces corrodées augmentent la résistance, affaiblissent les connexions et créent des chemins de fuite.
Les charges de moteurs ajoutent une tension supplémentaire. Les convoyeurs, mélangeurs, pompes, compresseurs de réfrigération et lignes d'emballage créent des démarrages répétés, du courant d'appel, des variations de charge et de la chaleur. Les zones de stockage froid et de cuisson soumettent les composants à des cycles thermiques qui peuvent desserrer les bornes et affaiblir les joints.
Voici un aperçu :
Zone de l'usine alimentaire |
Risque électrique typique |
Focus de spécification |
Stockage sec |
poussière, accès, étiquetage des panneaux |
tableaux fermés, identifiants de circuits clairs |
Emballage |
service de convoyeur start-stop |
contacteurs AC3, réglage de surcharge |
Transformation humide |
courant de fuite, corrosion |
protection RCCB ou RCBO, presse-étoupes scellés |
Lavage |
pulvérisation, produits chimiques, ingress |
stratégie d'enveloppe IP66 ou IP69K |
Chambre froide |
condensation, cycles de température |
matériaux résistants à la corrosion, joints testés |
Ce que coûte réellement le temps d'arrêt de fabrication alimentaire
Le coût du temps d'arrêt commence avec l'équipement inactif, la main-d'œuvre inactive, les rebuts et la réparation d'urgence. Il augmente lorsque les ingrédients se gâtent, que les fenêtres de réfrigération se rétrécissent, que les calendriers de sanitation changent ou que les registres de lot nécessitent un examen supplémentaire.
Une enquête Value of Reliability de 2023 a rapporté que plus des deux tiers des entreprises industrielles ont subi des temps d'arrêt non planifiés au moins mensuellement, avec un coût moyen de 125,000 $ par heure perdue à travers les industries interrogées. Dans l'alimentaire et les boissons, la même source cite 4,000 à 30,000 $ par heure, avec jusqu'à 12 heures perdues en un seul incident lorsque des travaux de nettoyage sont nécessaires.
Processing Magazine rapporte que les temps d'arrêt non planifiés peuvent coûter 30 000 $ par heure aux installations de transformation alimentaire. Le même rapport cite les constats de recherche Aberdeen selon lesquels 82 % des entreprises ont subi des temps d'arrêt non planifiés sur une période de trois ans, plus une étude d'Advanced Technology Services constatant que le vieillissement des équipements a causé 42 % des temps d'arrêt non programmés parmi les répondants.
Coût visible |
Coût caché |
production perdue |
expéditions en retard |
matières premières gâtées |
contrôles qualité supplémentaires |
frais d'intervention d'urgence |
exposition à la chaîne du froid |
main-d'œuvre inactive |
examen de traçabilité |
pièces de remplacement |
temps de redémarrage de la sanitation |
Démarreurs de moteurs et contacteurs : protéger les lignes de convoyeurs et de transformation
Un choix de démarreur de moteur pour convoyeur alimentaire devrait commencer par le service réel, et pas seulement le courant de plaque signalétique. Un convoyeur qui démarre deux fois par poste diffère de celui qui indexe à travers les cycles d'emballage toute la journée. Les pics de charge, les bourrages de produits, l'humidité des zones de rinçage et les démarrages fréquents peuvent user les contacteurs plus vite qu'une comparaison de catalogue propre ne le suggère.
Les démarreurs directs en ligne conviennent aux petits moteurs avec des charges stables et une faible fréquence de démarrage. Ils restent simples à installer et à dépanner, mais les démarrages répétés peuvent augmenter le stress thermique et causer des perturbations de tension.
Les démarreurs progressifs réduisent le courant d'appel et le choc mécanique, ce qui en fait un choix plus fort pour les plus grands convoyeurs, pompes, mélangeurs et compresseurs à démarrages fréquents. L'appareillage basse tension de CHINT comme les NJRP5-D et démarreurs progressifs NJR5-ZX pour les équipements de transmission de moteurs, inclut les applications alimentaires, avec des plages de 4 kW à 900 kW et de multiples modes de démarrage.
Le service des contacteurs importe. AC1 s'applique aux charges résistives. AC3 s'applique au service des moteurs à cage d'écureuil, où le contacteur doit établir le courant rotor bloqué et couper le courant de fonctionnement. Les convoyeurs alimentaires, pompes et mélangeurs appellent généralement des contacteurs évalués AC3. Les réglages des relais de surcharge nécessitent une validation de terrain contre le courant de fonctionnement réel. Un réglage bas crée des déclenchements intempestifs. Un réglage haut peut masquer les dommages thermiques jusqu'à la panne du moteur.
Pour choisir le meilleur dispositif, jetez un œil à ce qui suit :
Dispositif |
Meilleur ajustement |
Vérification principale de sélection |
Démarreur DOL |
petits moteurs, faible fréquence de démarrage |
courant d'appel et profil de charge |
Démarreur progressif |
moteurs plus grands ou à démarrage fréquent |
type de bypass, mode de démarrage, comportement de fuite |
Contacteur |
commutation de moteurs |
service AC3 et durée de vie électrique |
Relais de surcharge |
protection thermique des moteurs |
classe de déclenchement et courant pleine charge |
Sélection de RCCB et RCBO pour les zones de transformation humides
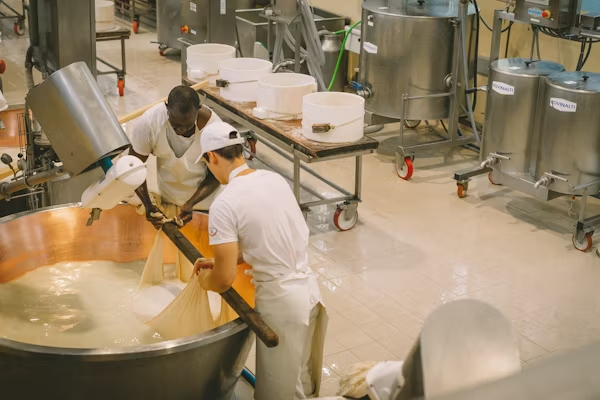
Une conception de zone humide avec RCCB doit tenir compte des sols mouillés, des équipements en acier inoxydable reliés, des pompes et équipements à vide, des routines de nettoyage au jet, des chemins de câbles humides et de l'usure de l'isolation. Ces conditions augmentent le risque de fuite à la terre et peuvent exposer les opérateurs à des dangers de choc. 30mA est la norme pour la protection des personnes dans les zones humides. Les dispositifs de 300mA sont utilisés pour la protection des équipements plus en amont.
Un disjoncteur différentiel (RCCB) détecte le courant résiduel et déconnecte le circuit lorsque la fuite dépasse son niveau de déclenchement. Il a besoin d'une protection contre les surintensités séparée, comme un MCB ou un MCCB. Les dispositifs de type B sont requis là où des variateurs de fréquence ou des démarreurs progressifs sont utilisés, car ils génèrent des composantes de courant résiduel CC que les dispositifs de type A peuvent ne pas détecter.
Un disjoncteur différentiel avec protection contre les surintensités (RCBO), comme le NB1L-20 de CHINT, combine la protection contre le courant résiduel et les surintensités dans un seul dispositif. Il aide à protéger les circuits individuels dans les tableaux de distribution à espace restreint.
Pour savoir quel dispositif utiliser, considérez ces facteurs :
Type de circuit |
Emplacement |
Meilleur choix de dispositif |
prise de lavage |
zone humide |
RCBO 30mA |
petit circuit de moteur |
panneau local |
RCBO ou RCCB plus MCB |
départ vers le tableau de zone humide |
en amont |
RCCB 300mA, selon la conception |
circuit VFD ou démarreur progressif |
panneau de moteurs |
examen du dispositif différentiel de type B |
Pour les mises à niveau de sécurité électrique d'usine de transformation alimentaire, évitez de regrouper trop de charges de zones humides derrière un seul dispositif. Un presse-étoupe de câble qui fuit ne devrait pas arrêter ensemble tout un convoyeur, une station de lavage et une sortie d'emballage.
Spécification de l'appareillage et des enveloppes d'usine alimentaire
L'appareillage d'usine alimentaire doit protéger les personnes, isoler les défauts et maintenir les charges non affectées en fonctionnement. Commencez par l'enveloppe. La solution de système de contrôle pour l'alimentaire et les boissons de CHINT est conforme aux principes du code IP IEC 60529, le premier chiffre couvrant l'ingress de solides et le second les liquides, y compris la pulvérisation, les jets d'eau, les jets puissants, l'immersion et la protection contre la poussière.
Les salles de transformation devraient utiliser au moins IP65 là où la pulvérisation de lavage peut atteindre l'équipement.
Les zones de lavage peuvent nécessiter IP66 ou IP69K, en fonction de la méthode de nettoyage et de la norme de l'usine.
Les chambres froides ont besoin de contrôle de l'humidité, de matériaux résistants à la corrosion et d'entrées de câbles qui résistent aux chemins de condensation.
L'acier inoxydable convient à l'exposition au lavage. L'acier traité ou le PRV peuvent fonctionner dans les zones sèches lorsque les exigences mécaniques et d'hygiène correspondent.
La conception de distribution importe aussi. Utilisez des MCCB au niveau des départs, des MCB ou RCBO au niveau des circuits finaux et des SPD là où le risque transitoire peut endommager les contrôles. Séparez les services de réfrigération, convoyeurs, emballage, contrôle et lavage lorsque c'est pratique.
Pour sélectionner la bonne courbe B, C ou D pour la protection contre les surintensités, lisez ce guide sur les courbes de déclenchement MCB.
5 signes que votre installation électrique est un risque de fiabilité
Voici des signes d'alerte que votre électricité est à risque :
Les circuits de moteurs se déclenchent pendant la production normale. Vérifiez les réglages de surcharge, les événements de bourrage, le tirage de courant, le service des contacteurs et l'historique thermique avant de réarmer à nouveau.
Les enveloppes des zones humides sont en dessous d'IP65. Tout joint, presse-étoupe, charnière ou entrée de câble faible peut devenir un chemin d'ingress.
Les circuits de lavage manquent de protection contre le courant résiduel. Cela crée un risque pour le personnel et ralentit l'isolation des défauts après les cycles de nettoyage.
Un défaut arrête toute une ligne. Examinez les tableaux de distribution et divisez les circuits pour que les équipes de maintenance puissent isoler le problème plus vite.
Les contacteurs ou démarreurs montrent des marques de chaleur, des bourdonnements ou une usure des contacts. Remplacez les dispositifs usés avant que la chute de tension, l'arc ou la panne de bobine n'arrête la production.
Conclusion
Réduire les temps d'arrêt non planifiés que les équipes de fabrication alimentaire affrontent commence avant le prochain arrêt de ligne. Faites correspondre les démarreurs de moteurs aux cycles de service réels. Sélectionnez des RCCB et RCBO pour le comportement de fuite des zones humides. Spécifiez des enveloppes autour des routines de nettoyage réelles. Segmentez l'appareillage pour qu'un défaut ne supprime pas toute une zone de process.
Les solutions Food & Beverage de CHINT soutiennent les ingénieurs OEM et les équipes d'usine avec des enveloppes évaluées IP, des démarreurs de moteurs, la protection contre le courant résiduel, la distribution basse tension, les compteurs et l'appareillage. Explorez la solution OEM Food & Beverage de CHINT ou parlez à un spécialiste CHINT de votre prochain panneau, mise à niveau de ligne ou examen de fiabilité.
Questions fréquemment posées
Qu'est-ce que le temps d'arrêt dans l'industrie alimentaire ?
Le temps d'arrêt signifie qu'une ligne de production ou un actif ne fonctionne pas au rendement prévu. Le temps d'arrêt planifié couvre la maintenance, les cycles de nettoyage, les mises à niveau et les changements de série. Le temps d'arrêt non planifié couvre les défauts électriques, les pannes d'équipements, les déclenchements d'urgence et les arrêts qui interrompent la production avec peu de préavis.
Combien coûte le temps d'arrêt dans la fabrication alimentaire ?
Les coûts varient selon la taille de l'usine, le produit, la vitesse de ligne et les étapes de récupération. Les coûts de temps d'arrêt rapportés dans l'alimentaire et les boissons vont de 4,000 à 30,000 $ par heure, et un seul incident peut atteindre 12 heures lorsque des vérifications de nettoyage et de redémarrage sont nécessaires.
Quels sont les deux types de temps d'arrêt dans la fabrication ?
Les deux principaux types sont le temps d'arrêt planifié et non planifié. Le temps d'arrêt planifié est programmé et géré. Le temps d'arrêt non planifié arrive sans préavis, ce qui crée du travail d'urgence, des heures supplémentaires, des rebuts et des changements de calendrier de production.
Combien de temps d'arrêt une disponibilité de 99.9 % permet-elle par mois ?
Une cible de disponibilité de 99,9 % permet environ 43 minutes de temps d'arrêt par mois, soit environ 8.7 heures par an. Un seul défaut électrique peut utiliser cette allocation mensuelle complète. Une cible de 99.99 % réduit l'allocation mensuelle à environ 4 minutes.
Quels problèmes électriques causent le plus de temps d'arrêt dans les usines de transformation alimentaire ?
L'ingress de liquide arrive en tête, en particulier dans les zones de lavage. D'autres causes répétées incluent la corrosion, des démarreurs de moteurs sous-dimensionnés, des contacteurs usés, l'absence de protection contre le courant résiduel, une mauvaise étanchéité des entrées de câbles, une faible ségrégation des circuits et un appareillage vieillissant.


