Introduction
L'efficacité énergétique dans la fabrication de l'acier commence par le système électrique de l'usine. Les installations sidérurgiques et métallurgiques dépendent de moteurs, d'entraînements, de fours, de transformateurs, d'appareillages et de systèmes de commande qui fonctionnent sur de longs cycles de production. L'énergie peut représenter environ 20 % du coût de fabrication de l'acier, et l'industrie sidérurgique mondiale consomme environ 8 % de l'énergie mondiale chaque année.
Pour les ingénieurs électriciens d'usine, les directeurs d'exploitation et les gestionnaires de l'énergie, l'opportunité se trouve au sein du système électrique métallurgique : moteurs, entraînements, comptage, correction du facteur de puissance et distribution d'énergie des aciéries.
Les plus grandes sources de gaspillage d'énergie électrique dans les aciéries
Avant qu'une usine ne choisisse des mises à niveau, les équipes doivent savoir où le gaspillage apparaît. Dans les usines d'acier et de métaux, le gaspillage électrique provient des systèmes de moteurs, du mauvais facteur de puissance, des harmoniques, des entraînements à vitesse fixe et des équipements de distribution vieillissants.
Les gros moteurs à induction entraînent des convoyeurs, des ventilateurs, des pompes, des compresseurs, des auxiliaires de laminoir, des unités hydrauliques et des équipements de manutention. Lorsque ces moteurs tournent à vitesse fixe en fonctionnement à charge partielle, ils peuvent consommer plus d'énergie que le processus n'en a besoin. Cela importe dans les systèmes de ventilation, d'eau de refroidissement, de collecte de poussières et de pompage où la demande change tout au long de l'équipe.
Le mauvais facteur de puissance crée une autre perte. Les grandes charges de moteurs consomment de la puissance réactive, ce qui augmente le courant apparent dans les départs, les transformateurs et l'appareillage. Ce courant supplémentaire augmente les pertes et peut entraîner des pénalités des opérateurs là où les structures tarifaires incluent des frais de facteur de puissance.
Et il y a les harmoniques. Les fours à arc, les redresseurs et les VFD peuvent introduire une distorsion qui chauffe les transformateurs et les moteurs, affecte les compteurs et affaiblit la qualité de l'énergie.
Les infrastructures de fabrication de métaux à distribution BT plus anciennes peuvent ajouter des pertes par une résistance plus élevée, une faible surveillance et une visibilité limitée des défauts. Dans un système électrique métallurgique à forte charge, ces pertes se répètent à chaque heure d'exploitation.
Voici un résumé rapide des sources de gaspillage d'énergie dans une aciérie :
Source de gaspillage d'énergie |
Comment elle se manifeste |
Atténuation principale |
Moteurs à vitesse fixe |
kWh élevés en faible demande |
VFD ou contrôles révisés |
Mauvais facteur de puissance |
Courant apparent élevé |
Batteries de condensateurs ou SVG |
Harmoniques |
Chaleur, déclenchements, erreurs de compteurs |
Filtres et surveillance |
Distribution vieillissante |
Pertes et faible visibilité |
Mises à niveau de distribution numérique |
Centres de contrôle moteurs intelligents : efficacité à grande échelle
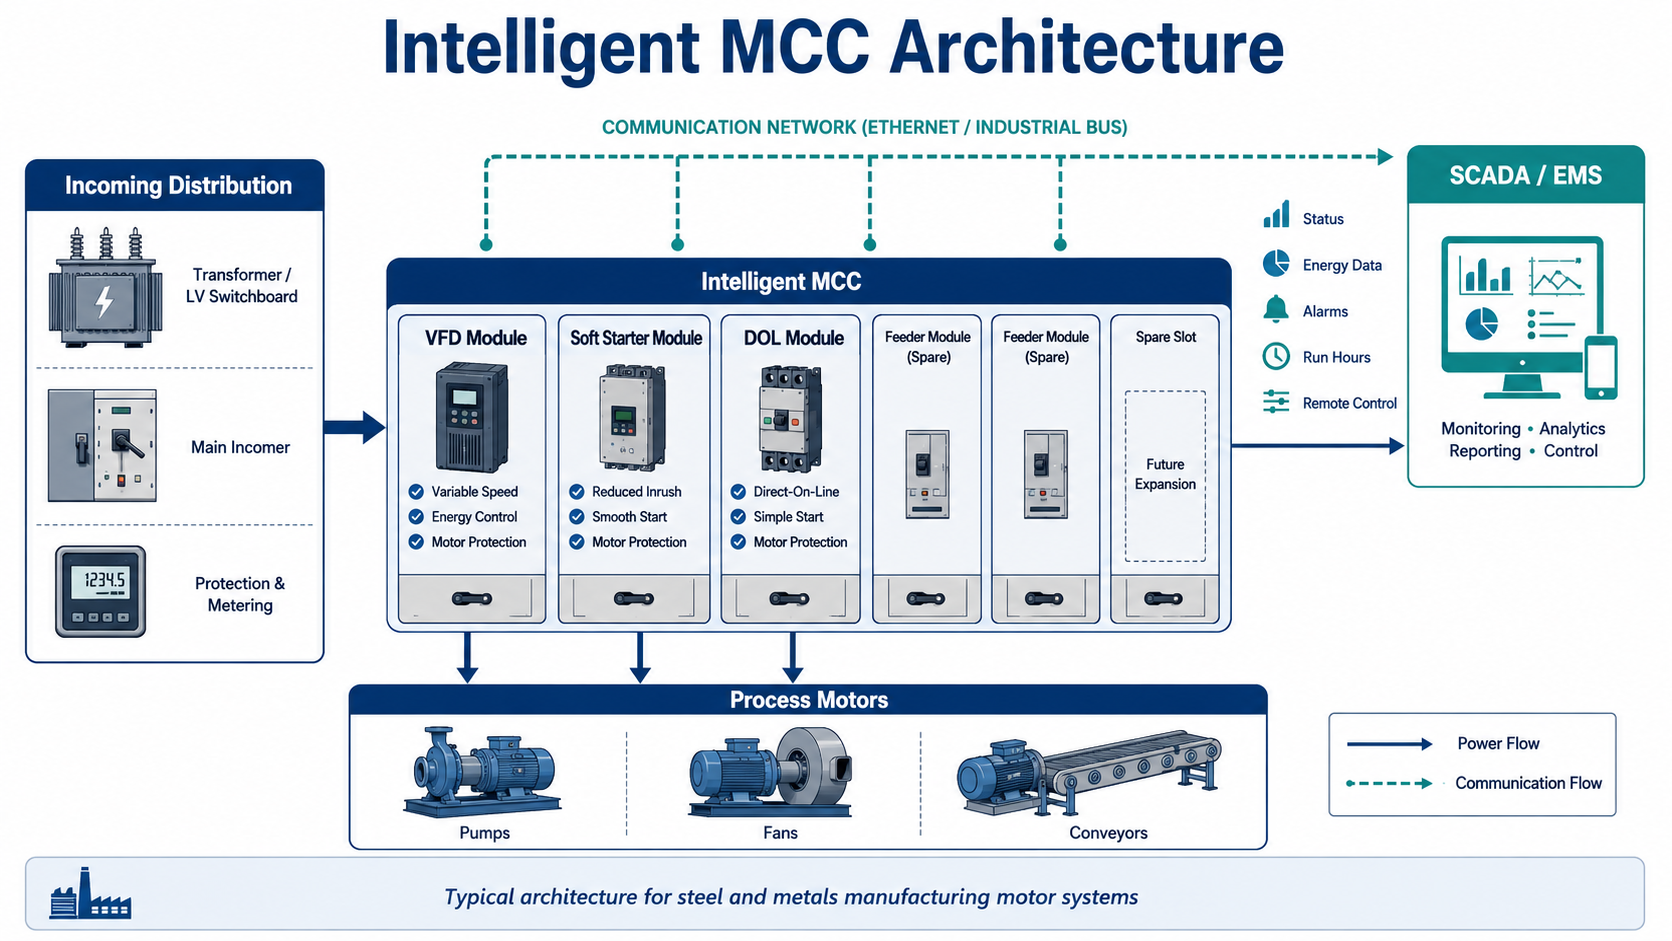
Les centres de contrôle moteurs sont proches de nombreuses charges qui façonnent la consommation d'énergie de l'usine. Un projet de centre de contrôle moteur intelligent pour l'acier ajoute des données de surveillance, de contrôle et de maintenance aux circuits de moteurs qui font déjà fonctionner l'usine.
Un MCC moderne peut inclure des VFD pour les moteurs à demande variable, des démarreurs progressifs pour les moteurs lourds avec des démarrages moins fréquents, des relais de surcharge électroniques, des modules de surveillance de puissance et des liaisons de communication vers SCADA ou une plateforme de gestion de l'énergie. La solution de centre de contrôle moteur intelligent de CHINT fournit des dispositifs intelligents de contrôle moteur pour la surveillance des équipements en temps réel, les programmes de fonctionnement des moteurs et les stratégies de gestion de la maintenance.
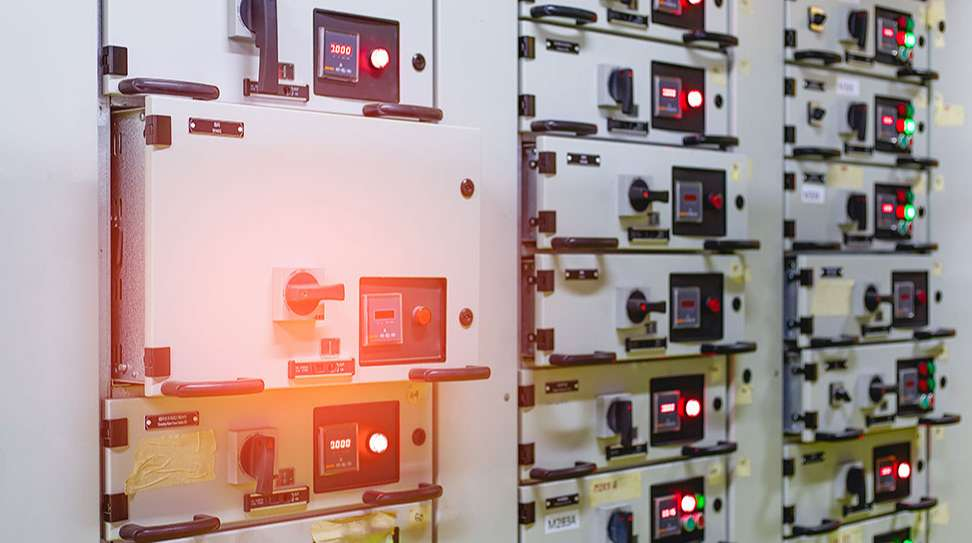
La première cible énergétique est généralement l'équipement à charge variable. Les ventilateurs, les pompes, les circuits de refroidissement et les groupes hydrauliques fonctionnent souvent en dessous de la demande de pointe pendant une grande partie de la journée. Un VFD permet au moteur de suivre le process nécessaire au lieu de fonctionner à pleine vitesse. Les démarreurs progressifs conservent leur intérêt lorsque le besoin principal est un démarrage contrôlé plutôt qu'une variation de vitesse.
Les données de santé du moteur aident aussi. Les relais de surcharge électroniques peuvent surveiller l'entrée de thermistance, le déséquilibre, les heures de fonctionnement et les événements de défaut. Le DOE américain a estimé qu'environ 12 % de l'électricité utilisée par les moteurs et les ventilateurs de l'industrie sidérurgique pourrait être économisée en remplaçant les installations existantes par des équipements et des systèmes plus efficaces. Ainsi, pour les équipes travaillant sur l'efficacité énergétique dans la fabrication de l'acier, la visibilité par moteur fait la différence entre un objectif énergétique général et une liste hiérarchisée de projets concrets.
Distribution numérique HV/MV/LV : ce que cela signifie et pourquoi cela importe
Les usines sidérurgiques opèrent à plusieurs niveaux de tension.
L'alimentation HV amène l'énergie dans le site.
Les systèmes MV alimentent les grands entraînements, fours, transformateurs et zones de process.
Les systèmes LV servent les moteurs auxiliaires, l'éclairage, les panneaux de contrôle, les circuits de refroidissement, les compresseurs et les services d'usine.
Lorsque ces couches fonctionnent séparément, les équipes énergétiques perdent la vue d'ensemble.
La distribution de puissance numérique d'usine sidérurgique relie ces couches par des relais de protection, compteurs, moniteurs de qualité de l'énergie, journaux d'événements et communication. Au lieu d'attendre une facture mensuelle de l'opérateur, les ingénieurs peuvent voir la demande, le facteur de puissance, la distorsion harmonique, le déséquilibre et les changements de charge par zone de production.
Le sous-comptage est le fondement. Si les auxiliaires de l'aciérie, les entraînements du laminoir, l'air comprimé, le traitement de l'eau et les lignes de finition sont comptés séparément, l'usine peut comparer l'utilisation d'énergie à la production. Cela aide les équipes à trouver les zones consommant plus que prévu.
La distribution numérique améliore aussi l'analyse post-défaut. Les journaux d'événements aident les ingénieurs à voir ce qui s'est passé avant un déclenchement. La détection d'arc flash, là où spécifiée, peut isoler rapidement la zone affectée et limiter les dommages.
La solution de distribution numérique HV/MV/LV de CHINT fournit une surveillance en temps réel, une prédiction proactive, un contrôle précis et une gestion intelligente pour les systèmes de distribution métallurgiques. La solution couvre aussi la surveillance de la qualité de l'énergie, la gestion de l'énergie, la gestion du cycle de vie et les fonctions de protection sélective.
Pour la distribution LV dans la fabrication de métaux, cela crée une meilleure base pour la maintenance, la planification des charges et le contrôle des coûts énergétiques.
Résultats concrets : mises à niveau électriques et économie de l'énergie d'une usine sidérurgique
L'échelle du secteur sidérurgique rend les économies électriques significatives. La voie intégrée BF-BOF exige environ 19 à 24 GJ par tonne d'acier brut, tandis que la production EAF à base de ferraille utilise beaucoup moins d'énergie. Selon Steel Industry Facts & Figures, l'EAF peut utiliser jusqu'à 74 % moins d'énergie que la voie intégrée. L'Agence internationale de l'énergie (AIE) note aussi que la production par four à arc électrique à base de ferraille est 60 % à 70 % moins intensive en énergie que la production primaire.
Les changements de voie d'usine sont des choix stratégiques majeurs, mais les mises à niveau électriques peuvent encore réduire le gaspillage dans les opérations existantes. Les MCC intelligents identifient les circuits de moteurs avec une consommation inhabituelle. La distribution numérique montre les pics de demande, la puissance réactive et les problèmes harmoniques. La compensation de puissance réactive réduit le courant apparent et peut améliorer la qualité de la tension. Un meilleur comptage soutient l'allocation des coûts par unité de production.
C'est là qu'un programme d'usine de fusion à économie d'énergie devrait rester pratique. Au lieu de commencer par une ambition à l'échelle de l'usine, les équipes peuvent commencer par les moteurs à forte charge, les candidats VFD, les tendances de puissance réactive et les tableaux de distribution faiblement surveillés.
Dans l'étude de cas de partenariat avec l'industrie sidérurgique de CHINT, la fourniture d'équipements de puissance à faibles pertes, y compris des transformateurs, pour un projet d'usine sidérurgique axé sur les économies d'énergie et la décarbonisation. Avec des produits intégrés, une capacité de service à guichet unique et un soutien à la construction sur site, les entreprises sidérurgiques s'améliorent lorsque les économies d'énergie, la réduction des temps d'arrêt, une meilleure planification de la maintenance et une moindre intensité carbone sont examinées ensemble.
Où commencer : un audit d'efficacité électrique pour les usines sidérurgiques
Un audit d'efficacité énergétique dans la fabrication d'acier devrait commencer par les données. Voici un processus en cinq étapes qui aide les équipes d'usine à décider où investir en premier.
Réalisez un audit de comptage. Cartographiez la consommation par zone de production, départ principal, transformateur et process à forte charge. Si l'usine ne peut pas voir l'énergie par zone, elle ne peut pas classer le travail d'économie avec confiance.
Réalisez une enquête sur les moteurs. Listez les moteurs au-dessus de 22 kW, puis marquez ceux qui servent des charges à demande variable. Les ventilateurs, pompes, circuits d'eau de refroidissement, systèmes hydrauliques et convoyeurs sont de forts premiers candidats. Enregistrez le type de démarreur existant, le cycle de service, le profil de charge et l'historique de maintenance.
Réalisez une évaluation de la qualité de l'énergie. Mesurez le facteur de puissance, la distorsion harmonique, les profils de tension, le déséquilibre et les pics de demande aux nœuds clés du réseau de distribution de puissance de l'usine sidérurgique.
Examinez les données de protection et de maintenance. Les déclenchements intempestifs, les moteurs chauds, les départs surchargés et les alarmes répétées peuvent pointer vers des problèmes d'énergie cachés. Un moteur qui chauffe peut gaspiller de l'énergie avant de tomber en panne.
Classez les investissements par retour d'investissement et réduction de risque. Les VFD sur les ventilateurs et pompes viennent souvent en premier. La compensation de puissance réactive peut suivre là où le facteur de puissance est mauvais. Les mises à niveau de distribution numérique et de comptage soutiennent ensuite la gestion à long terme des systèmes de fabrication de métaux en distribution LV.
L'objectif n'est pas de tout remplacer d'un coup, mais de construire un chemin d'amélioration mesuré et répétable.
Conclusion
L'efficacité énergétique dans la fabrication d'acier est une opportunité opérationnelle et financière d'aujourd'hui. Les moteurs, entraînements, comptage, compensation de puissance réactive et distribution numérique donnent aux usines un moyen pratique de réduire le gaspillage sans attendre une reconstruction complète du process. Pour un plan d'usine de fusion à économie d'énergie, le meilleur point de départ est les données électriques qui circulent déjà dans l'usine.
Les solutions métallurgiques de CHINT soutiennent la distribution numérique, la surveillance en temps réel, la gestion du cycle de vie, les équipements haute et basse tension, les transformateurs, les instruments, le contrôle de démarrage des moteurs, les VFD, les démarreurs progressifs et les solutions de protection pour les installations métallurgiques. Contactez-nous pour des conseils spécifiques à l'application.
Questions fréquemment posées
Combien d'électricité faut-il pour produire une tonne d'acier ?
Cela varie selon la voie de process. La voie intégrée haut fourneau-convertisseur à oxygène (BF-BOF) utilise environ 19 à 24 GJ par tonne au total, bien que l'électricité ne soit qu'une partie de cela (la voie est largement intensive en charbon). La voie par four à arc électrique (EAF) à base de ferraille utilise environ 400 à 700 kWh d'électricité par tonne d'acier, selon la qualité de la ferraille et l'efficacité du process. La production EAF est 60 à 70 % moins intensive en énergie au total que la voie BF-BOF.
Quelles sont les principales sources de gaspillage d'énergie dans une aciérie ?
Les principales sources de gaspillage d'énergie électrique sont : les grands moteurs fonctionnant à vitesse fixe sur des applications à demande variable (ventilateurs, pompes, compresseurs), un mauvais facteur de puissance dû aux fortes charges de moteurs à induction, la distorsion harmonique des fours à arc et redresseurs provoquant une surchauffe des transformateurs et moteurs, et une infrastructure de distribution vieillissante avec des pertes de résistance plus élevées. Traiter d'abord les moteurs, en particulier avec des VFD sur les charges à demande variable, offre le retour le plus rapide.
Qu'est-ce qu'un centre de contrôle de moteurs intelligent ?
Un centre de contrôle de moteurs intelligent (MCC) est un système distribué de contrôle de moteurs qui va au-delà de la simple commutation et protection. Il inclut des VFD, des relais de surcharge électroniques avec surveillance de moteurs, des démarreurs progressifs, un comptage de puissance par circuit et des interfaces de communication qui se connectent au SCADA de l'usine ou aux systèmes de gestion de l'énergie. Les MCC intelligents fournissent des données en temps réel sur la consommation d'énergie, la santé des moteurs et les heures de fonctionnement pour la maintenance basée sur l'état et l'optimisation énergétique.
Qu'est-ce que l'efficacité de moteur IE2, IE3 et IE4 ?
Ce sont des indices de classe d'efficacité internationale pour les moteurs à induction, définis par l'IEC 60034-30. IE2 (haute efficacité) est la classe minimale autorisée dans de nombreux marchés pour les moteurs au-dessus de certains indices. IE3 (efficacité premium) réduit les pertes d'environ 20 % par rapport à IE2. IE4 (efficacité super premium) représente la classe d'efficacité la plus élevée disponible commercialement. Dans les usines sidérurgiques avec des centaines de moteurs, passer de IE1 ou IE2 à IE3 sur les grands moteurs peut fournir des économies d'énergie mesurables. La combinaison de moteurs IE3+ avec des VFD pour les applications à demande variable produit les plus grands gains d'efficacité.
Où une usine sidérurgique devrait-elle commencer son programme d'efficacité électrique ?
Le point de départ le plus accessible est une enquête sur les moteurs : identifiez tous les moteurs au-dessus de 22 kW qui entraînent des charges à demande variable (ventilateurs, pompes, systèmes d'eau de refroidissement) et fonctionnent actuellement à vitesse fixe. Ce sont des candidats pour des rénovations VFD à retour rapide. En parallèle, une évaluation de la qualité de l'énergie peut identifier si un mauvais facteur de puissance ou une distorsion harmonique ajoute des coûts cachés et des dommages au système de distribution. Un audit de comptage structuré qui établit la consommation d'énergie par zone de production est un fondement essentiel pour suivre l'amélioration au fil du temps.


