

Introducción
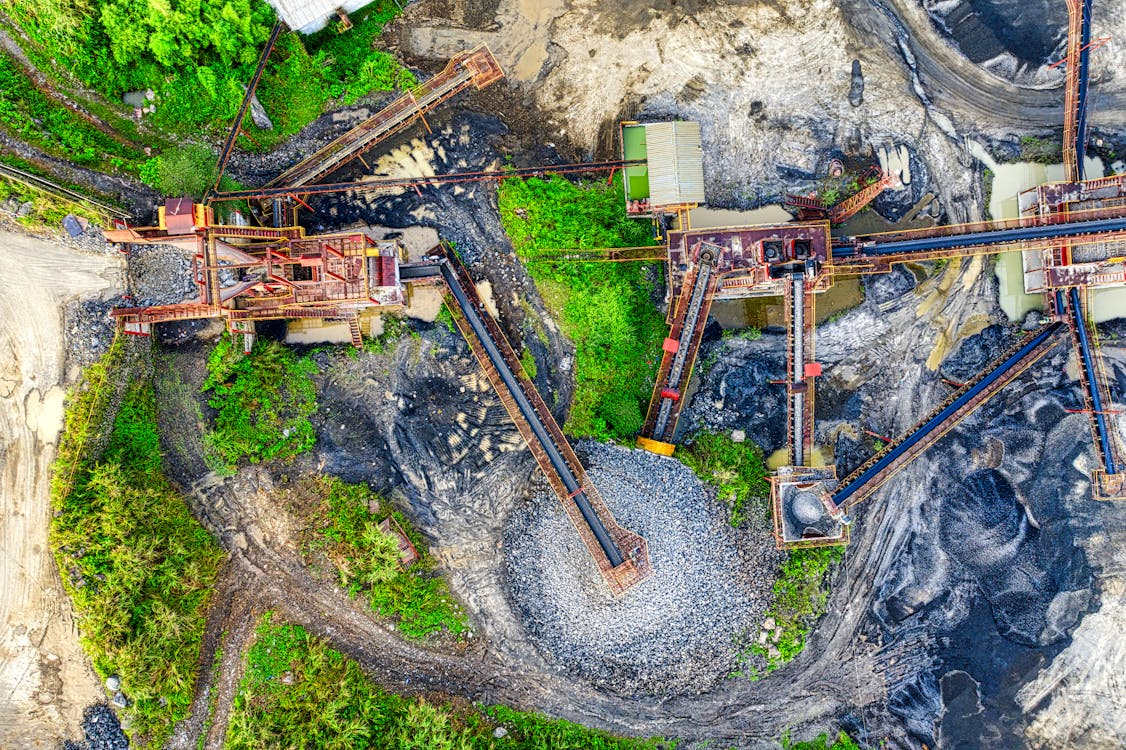
La protección eléctrica para sitios mineros y petroquímicos comienza con un margen de error más estrecho que las instalaciones industriales estándar. En atmósferas peligrosas, un arco, una chispa, una superficie caliente o una falla pueden convertirse en una fuente de ignición. El polvo, los gases, la corrosión, la vibración y los largos tendidos de cables también aumentan el estrés eléctrico. Deje que esta guía ayude a los ingenieros de proyectos, gerentes de HSE y especificadores a planificar la seguridad eléctrica petroquímica, seleccionar equipos eléctricos para atmósferas explosivas y definir sistemas de protección que respalden el tiempo de actividad y los requisitos de áreas clasificadas.
Por qué los componentes de LV estándar no son suficientes en entornos peligrosos
Los entornos mineros y petroquímicos exponen los equipos de bajo voltaje a condiciones que los componentes industriales estándar pueden no soportar. El polvo de carbón, el polvo de mineral, las partículas metálicas, el metano, los gases de hidrocarburos, los vapores de solventes, los productos químicos corrosivos, la alta humedad, los golpes, las vibraciones y los largos tendidos de cables pueden afectar el rendimiento eléctrico. Otros factores que afectan la calidad de la energía incluyen líneas de distribución largas y condiciones adversas del sitio, que aumentan la exposición a la inestabilidad de voltaje y al desequilibrio de fase en operaciones mineras y de petróleo y gas.
La clasificación de áreas peligrosas debe guiar la selección de equipos desde la primera revisión del diseño. Según la norma IEC 60079 y la práctica ATEX, los riesgos de gas y vapor se agrupan comúnmente como Zona 0, Zona 1 y Zona 2, mientras que los riesgos de polvo combustible se agrupan como Zona 20, Zona 21 y Zona 22. La zona refleja con qué frecuencia se espera que esté presente una atmósfera explosiva, y luego determina el tipo de equipo permitido.
Para equipos eléctricos en atmósferas explosivas, pueden aplicarse los conceptos de protección Ex d a prueba de llamas, Ex e seguridad aumentada y Ex n, según la clasificación y las normas locales. Un dispositivo adecuado para una zona de menor riesgo no debe trasladarse a una zona de mayor riesgo por conveniencia.
La protección contra la entrada de polvo y agua también importa. La IEC establece que los códigos IP utilizan dos números: el primero califica la protección contra objetos sólidos y polvo, mientras que el segundo califica la protección contra líquidos, hasta agua caliente a alta presión.
Cuando se trata de protección IP en instalaciones eléctricas, las plantas de procesamiento y químicas pueden necesitar IP66 a IP69K para lavados regulares, mientras que los entornos mineros pueden requerir IP67 donde es posible la salpicadura o la inmersión. Para proyectos de áreas peligrosas de aparamenta minera, se deben revisar conjuntamente la certificación Ex, la clasificación IP, la clasificación IK, la resistencia a la corrosión y el rango de temperatura.
Protección de motores en aplicaciones mineras de alta carga y velocidad variable
Los grandes motores impulsan la cadena de producción en minas e instalaciones petroquímicas. Las cintas transportadoras, trituradoras, bombas, ventiladores, molinos y polipastos pueden funcionar cerca de la corriente nominal durante largos períodos, y luego enfrentar sobrecargas repentinas debido a una trituradora atascada, una cinta detenida, una bomba bloqueada o un evento de frenado. Un diseño de protección de motor robusto para minería debe separar la sobrecarga del proceso de la falla eléctrica.
Se prefieren los relés de sobrecarga electrónicos para estas aplicaciones porque pueden admitir la detección de desequilibrio de corriente, la detección de pérdida de fase, el monitoreo de fallas a tierra, una respuesta más rápida y entradas de termistor de sensores de motor integrados. La protección del termistor ayuda cuando la alta temperatura ambiente, la refrigeración restringida o los ciclos de trabajo repetidos aumentan la temperatura del bobinado más rápido de lo que muestra la corriente por sí sola.
Los variadores de frecuencia (VFD) también ayudan en las aplicaciones de motores de minería y petroquímica. Admiten un aumento controlado de la velocidad en transportadores, menor deslizamiento de la correa, menor choque mecánico y ajuste de velocidad en bombas y ventiladores. Pumps & Systems informa que una reducción del 20 % en la velocidad del motor puede reducir el consumo de energía hasta en un 50 % en aplicaciones relevantes de bombas y ventiladores. Los VFD aún necesitan revisión ambiental, evaluación de armónicos y filtrado adecuado donde el estudio lo requiera.
Para áreas peligrosas, los arrancadores y los equipos de minería de distribución de baja tensión pueden necesitar envolventes certificadas como Ex d o Ex e, según la clasificación de la zona. Una buena solución de control de motores de baja tensión cubre los esquemas de arranque para cargas de bombas mineras y petroquímicas, además de protección contra sobrecarga, rotor bloqueado, pérdida de fase y fugas. Consulte la tabla a continuación para obtener más contexto: Aplicación de motores mineros: Tipo de arrancador recomendado: Enfoque de protección: Revisión de protección contra explosiones y envolventes: Revisión de envolventes:
Transportador
Arrancador suave o VFD
Deslizamiento de la correa, sobrecarga, atasco
Zona, IP, vibración
Trituradora
Parada, rotor bloqueado
Ex d o Ex e donde sea necesario
Bomba
VFD
Funcionamiento en seco, sobrecarga, consumo de energía
Corrosión, entrada de agua
Polipasto
VFD con frenado
Par, frenado, entrada de termistor
Gabinete y relé certificados
Cada paquete de motor aún necesita revisión de corriente de falla, dimensionamiento de cables, evaluación de aumento de temperatura, prueba de relé y verificación de área clasificada.
Distribución inteligente de LV: Reducción de paradas no planificadas
Los sistemas modernos de distribución de LV para minería deben hacer más que alimentar paneles y motores. Los sitios distribuidos necesitan visibilidad del comportamiento de la carga, fallas a tierra, estado del interruptor y calidad de la energía antes de que un disparo detenga la producción.
En la práctica, la distribución inteligente puede incluir interruptores con comunicación, medidores de energía, indicadores de falla a tierra, detección de arco donde se especifique, monitoreo de temperatura, conexión SCADA y datos de horas de funcionamiento. Los datos de carga en tiempo real ayudan a los equipos a ver sobrecargas repetidas antes de que se conviertan en disparos. Los indicadores de fallas a tierra pueden guiar a los técnicos hacia el alimentador afectado en lugar de forzar una búsqueda completa en toda la red.
Esto es importante en minas, terminales, parques de tanques y plantas de procesamiento porque el equipo puede estar lejos de la sala de interruptores principal. El monitoreo remoto reduce los viajes de campo innecesarios y ayuda a los operadores a aislar la sección correcta más rápidamente.
La solución de control y protección de baja tensión de CHINT cubre productos de distribución de baja tensión como ACB, MCCB, medidores, VFD y arrancadores suaves, junto con protección contra cortocircuitos, sobrecargas y fugas. También utiliza la comunicación Modbus para la monitorización remota y el análisis de datos.
Pero para redes de sitios más amplias, la solución de transmisión y distribución de energía de CHINT utiliza la monitorización en tiempo real de los procesos de producción, transformadores de instrumentos compatibles con SCADA y la certificación ATEX para aplicaciones de minería subterránea. Estas capacidades son relevantes cuando los activos de la aparamenta minera en áreas peligrosas se extienden a lo largo de alimentadores largos y zonas de proceso remotas.
Compensación de potencia reactiva en grandes sitios accionados por motores
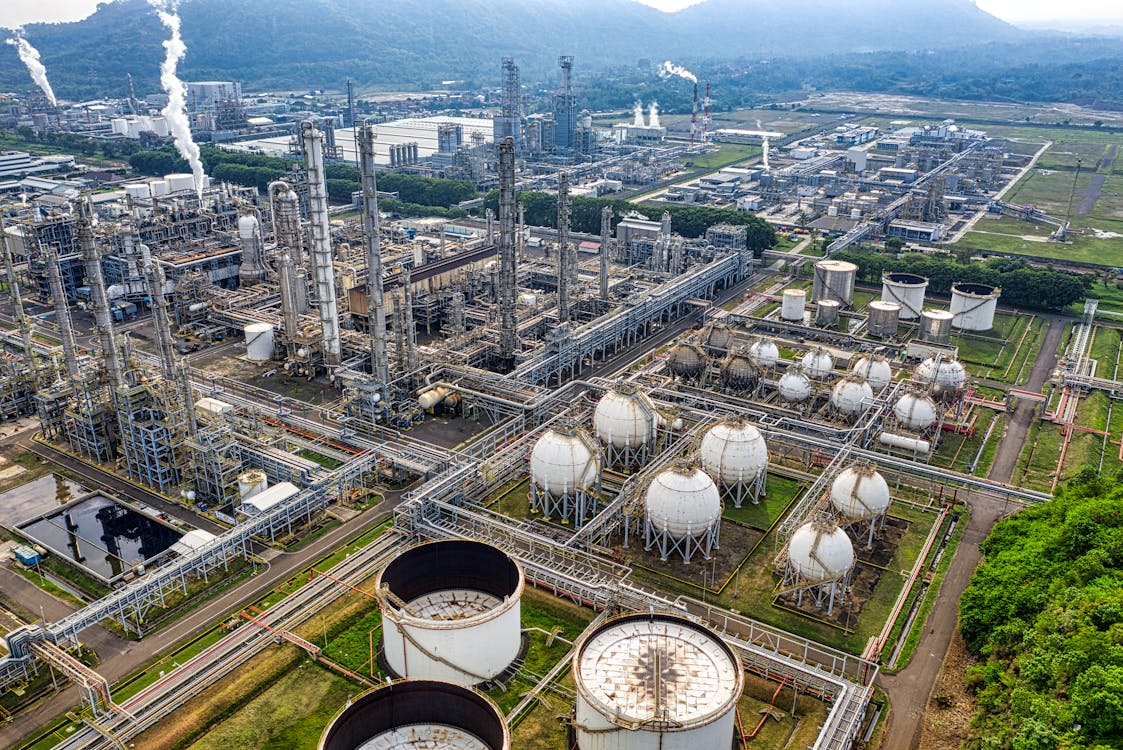
Las instalaciones mineras y petroquímicas utilizan muchos motores de inducción. Estos motores necesitan potencia reactiva para crear campos magnéticos, pero una alta demanda de potencia reactiva aumenta la corriente aparente. Esa corriente adicional sobrecarga los cables, transformadores y aparamenta sin generar una salida mecánica útil.
Un factor de potencia bajo puede aumentar las pérdidas, incrementar la caída de tensión en tendidos de cable largos, reducir la capacidad de reserva de los transformadores y provocar cargos adicionales de la compañía eléctrica cuando las tarifas incluyen reglas de factor de potencia. En instalaciones remotas o con condiciones adversas, la inestabilidad de la tensión y el desequilibrio de fase pueden añadir más estrés a los motores y dispositivos de protección, especialmente cuando los alimentadores son largos y las cargas cambian rápidamente.
La compensación de potencia reactiva ayuda a mantener el sistema eléctrico más cerca de su rango operativo previsto. Los bancos de condensadores estáticos son adecuados para cargas estables con una demanda de potencia reactiva predecible. Pueden ser una opción práctica para grupos de bombas estables o equipos de proceso con variación limitada.
Las cargas que cambian rápidamente requieren una revisión diferente. Las trituradoras, molinos, grandes cintas transportadoras y sistemas de bombeo variables pueden cambiar de carga rápidamente, por lo que la compensación SVG puede ofrecer una respuesta más rápida que los pasos de condensadores fijos. En esos casos, el soporte dinámico de potencia reactiva puede ayudar a la regulación de voltaje mientras reduce el estrés del equipo.
Para la seguridad eléctrica petroquímica, la calidad de la energía debe estar vinculada al comportamiento de la protección. La caída de voltaje, los armónicos y el desequilibrio pueden afectar el funcionamiento del relé, la temperatura del motor y los disparos intempestivos. Hay dos consideraciones:
El monitoreo de potencia reactiva debe estar dentro del plan de distribución de LV para que los equipos del sitio puedan ver las tendencias del factor de potencia, los niveles de armónicos y el estado de compensación.
Donde se utilizan ampliamente los VFD, la mitigación de armónicos a través de reactores de línea, filtros u otras medidas aprobadas debe verificarse con el estudio de calidad de energía.
Qué deben verificar los especificadores antes de la puesta en servicio en ubicaciones peligrosas
La puesta en servicio previa debe confirmar que el sistema instalado coincide tanto con el diseño como con el programa de áreas peligrosas.
Comience con los certificados. Cada elemento de equipo eléctrico para atmósferas explosivas instalado en un área clasificada debe coincidir con la zona, la clase de temperatura, el grupo de gas o polvo, el certificado y el método de instalación.
Verifique los prensaestopas, sellos, reductores, tapones de cierre y entradas no utilizadas. Los prensaestopas incorrectos o las entradas abiertas pueden comprometer la integridad Ex y la protección IP. Para los paneles de áreas peligrosas de la aparamenta minera, verifique las clasificaciones de la envolvente después de la perforación en campo, el cableado y la instalación de los prensaestopas, no solo a partir de la hoja de datos original.
Pruebe los ajustes de protección del motor con respecto al programa final del motor. Confirme la clase de sobrecarga, la pérdida de fase, el desequilibrio de corriente, la falla a tierra, el rotor bloqueado, el retardo de reinicio y la entrada del termistor. Para los circuitos de protección de motores de minería, las curvas del relé deben coincidir con el método de arranque, el tamaño del cable, el interruptor aguas arriba y el ciclo de trabajo real.
Documente la conexión equipotencial y la continuidad de tierra en motores, prensaestopas, bandejas de cables, patines, transformadores, cajas de empalme y cuadros eléctricos. Una conexión débil puede convertir una falla localizada en un riesgo más amplio para el sitio.
Las instalaciones de VFD requieren sus propias verificaciones. Confirme que la mitigación de armónicos, las prácticas EMC, el blindaje de cables, la ventilación y la disipación de calor coinciden con el estudio. Los gabinetes de alto IP o Ex pueden atrapar calor, por lo que el aumento de temperatura necesita revisión bajo la carga operativa esperada.
Finalmente, compare etiquetas, dibujos, archivos de configuración, certificados, hojas de prueba y registros de construcción antes de la energización. La documentación de puesta en servicio ayuda a los equipos de HSE, operaciones y mantenimiento a comprender qué está instalado, qué se ha probado y qué límites se aplican.
Conclusión
Los entornos mineros y petroquímicos dejan poco margen para errores en las especificaciones eléctricas. Una sólida protección eléctrica para la minería comienza con la clasificación de áreas peligrosas, luego pasa a equipos Ex, protección de ingreso, control de motores, distribución inteligente, compensación de potencia reactiva y prueba de puesta en servicio. La misma disciplina respalda la seguridad eléctrica petroquímica, donde el gas, el vapor, el polvo, la corrosión y los motores de alta carga configuran el riesgo diario.
Así que, si está buscando soluciones mineras y petroquímicas, contacte con CHINT para obtener orientación específica para su proyecto. Explore soluciones construidas en torno a la seguridad, el ahorro de energía, el monitoreo inteligente y los escenarios de distribución y baja tensión para las industrias de procesos.
Preguntas frecuentes
¿Qué hace que un equipo eléctrico sea apropiado para atmósferas explosivas?
Los equipos aptos para atmósferas explosivas deben diseñarse y certificarse para evitar que las chispas internas, los arcos o las superficies calientes enciendan el gas o el polvo inflamable circundante. Según la norma IEC 60079 y el marco ATEX, esto se logra a través de varios conceptos de protección, siendo los más comunes: envolventes antideflagrantes (Ex d), que contienen cualquier explosión interna y evitan que se propague; seguridad aumentada (Ex e), que utiliza medidas de diseño para eliminar posibles fuentes de ignición; y intrínsecamente seguro (Ex i), que limita la energía eléctrica disponible por debajo del umbral de ignición.
¿Qué es la Zona 1 frente a la Zona 2 en la clasificación de áreas peligrosas?
La Zona 1 es un área en la que es probable que se produzca una atmósfera de gas explosivo en funcionamiento normal. La Zona 2 es un área donde es improbable que se produzca una atmósfera de gas explosivo en funcionamiento normal, pero puede ocurrir en condiciones anormales. Los equipos utilizados en la Zona 1 deben cumplir requisitos de protección más estrictos (normalmente Ex d o Ex e) que la Zona 2 (donde Ex n y conceptos de protección más ligeros similares pueden ser permisibles). La Zona 0, donde una atmósfera explosiva está presente de forma continua o durante largos períodos, requiere el nivel más alto de protección (Ex ia intrínsecamente seguro).
¿Por qué los sitios grandes accionados por motores tienen factores de potencia bajos?
Los grandes motores de inducción consumen corriente reactiva además de la corriente activa (de trabajo). Este componente reactivo no realiza trabajo útil, pero fluye a través de cables, transformadores y medidores. Una alta proporción de carga de motor, combinada con motores que funcionan a carga parcial, produce un factor de potencia bajo, generalmente por debajo de 0,8 en sitios de minería y procesamiento sin compensación. Un factor de potencia bajo aumenta la corriente en todo el sistema de distribución, causa caída de voltaje, aumenta las pérdidas y puede atraer cargos por penalización de la compañía eléctrica.
¿Cuál es el papel de los VFD en las aplicaciones mineras?
Los VFD se utilizan en la minería principalmente para: controlar la aceleración y desaceleración de las cintas transportadoras (evitando el deslizamiento de la cinta y el choque mecánico), ajustar la velocidad del ventilador y la bomba a la demanda real (ahorro significativo de energía en sistemas de ventilación y drenaje), permitir el frenado dinámico en polipastos y cintas transportadoras inclinadas (convirtiendo la energía cinética de nuevo en electricidad en lugar de disiparla como calor) y proporcionar capacidad de arranque suave para reducir la corriente de arranque en motores grandes. En atmósferas explosivas, los variadores de frecuencia (VFD) deben instalarse en envolventes con clasificación Ex adecuadas o en áreas segregadas y no peligrosas con tendidos de cable largos hasta motores con clasificación Ex.
¿Qué comprobaciones eléctricas deben realizarse antes de la puesta en servicio en una ubicación peligrosa?
Antes de la puesta en servicio, un ingeniero eléctrico debe verificar: que todos los equipos en cada zona clasificada tengan la certificación Ex correcta y vigente; que todos los prensaestopas estén clasificados e instalados sin daños ni compromisos a la integridad Ex; que los ajustes del relé de protección del motor estén configurados y probados, incluidas las entradas de falla a tierra y termistor; que se verifique la continuidad de tierra en todo el sistema; y que se haya completado una evaluación de la calidad de la energía, con mitigación de armónicos instalada donde haya variadores de frecuencia u otras cargas no lineales.