

Introducción
Una sola parada puede anular el margen de un turno. En la producción de alimentos y bebidas, el tiempo de inactividad en la fabricación de alimentos va más allá de la pérdida de producción e incluye materiales dañados, mano de obra ociosa, reinicios de saneamiento, envíos perdidos y exposición a auditorías.
Muchos equipos primero buscan fallas en rodamientos, correas, bombas o sistemas neumáticos. Sin embargo, las fallas eléctricas pueden detener la misma línea con menos advertencia, especialmente en zonas húmedas, equipos con muchos motores y paneles de distribución antiguos.
Esta guía explica cómo reducir el tiempo de inactividad no planificado que enfrentan los equipos de fabricación de alimentos mediante un mejor control de motores, protección contra corriente residual, clasificaciones de gabinetes y diseño de equipos de conmutación de plantas de alimentos.
Por qué las plantas de alimentos enfrentan desafíos eléctricos únicos
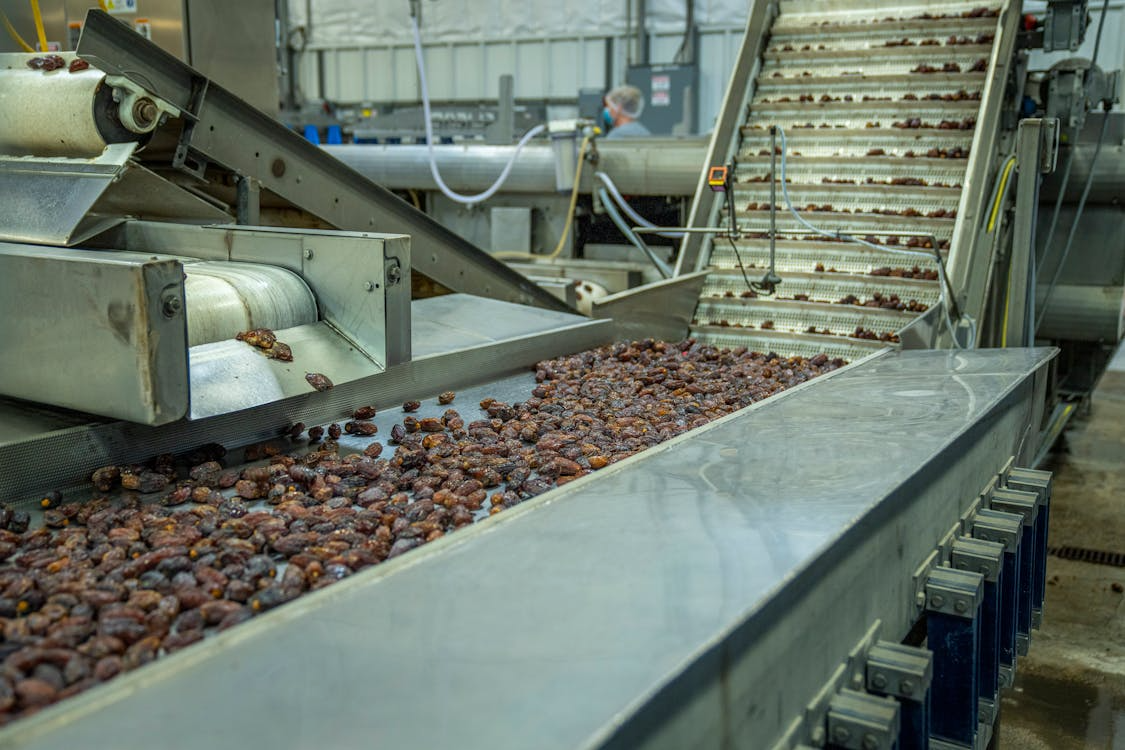
Las plantas de procesamiento de alimentos someten a los equipos eléctricos a condiciones que muchos sitios industriales generales no presentan. Las salas de procesamiento húmedo, las áreas de enjuague, el vapor, la condensación y la limpieza a alta presión pueden empujar el agua hacia las juntas, terminales, cajas de empalme, sensores y uniones de paneles. Según un artículo de WESCO de 2024, la entrada de líquidos es la principal causa de tiempo de inactividad del sistema eléctrico en las instalaciones de alimentos y bebidas.
La corrosión añade otro riesgo. Los productos químicos de limpieza, las grasas, los ácidos, los residuos alcalinos, la sal, la humedad y el estrés térmico pueden degradar los accesorios metálicos y la protección de los cables. Las piezas corroídas aumentan la resistencia, debilitan las conexiones y crean vías de fuga. Las cargas del motor añaden una tensión adicional. Las cintas transportadoras, las mezcladoras, las bombas, los compresores de refrigeración y las líneas de envasado generan arranques repetidos, corriente de irrupción, fluctuaciones de carga y calor. Las áreas de almacenamiento en frío y cocción someten los componentes a ciclos térmicos que pueden aflojar los terminales y debilitar los sellos.
Aquí hay una descripción general:
Zona de planta de alimentos | Riesgo eléctrico típico | Enfoque de especificación |
Almacenamiento en seco | polvo, acceso, etiquetado de paneles | placas cerradas, identificadores de circuito claros |
Embalaje | funcionamiento de cinta transportadora de arranque y parada | contactores AC3, ajuste de sobrecarga |
Procesamiento húmedo | corriente de fuga, corrosión | Protección RCCB o RCBO, prensaestopas selladas |
Lavado | pulverización, productos químicos, ingreso | Estrategia de encapsulado IP66 o IP69K |
Almacén en frío | condensación, ciclos de temperatura | materiales resistentes a la corrosión, sellos probados |
Cuánto cuesta realmente el tiempo de inactividad en la fabricación de alimentos
El costo del tiempo de inactividad comienza con el equipo inactivo, la mano de obra inactiva, el desperdicio y la reparación de emergencia. Crece cuando los ingredientes se echan a perder, las ventanas de refrigeración se reducen, los programas de saneamiento cambian o los registros de lotes necesitan una revisión adicional. Una Encuesta sobre el valor de la confiabilidad de 2023 informó que más de dos tercios de las empresas industriales experimentaron tiempo de inactividad no planificado al menos mensualmente, con un costo promedio de $125,000 por hora perdida en las industrias encuestadas. En alimentos y bebidas, la misma fuente cita entre $4,000 y $30,000 por hora, con hasta 12 horas perdidas en un solo incidente cuando se necesita trabajo de limpieza.
Processing Magazine informa que el tiempo de inactividad no planificado puede costar a las instalaciones de procesamiento de alimentos $30,000 por hora. El mismo informe cita Los hallazgos de Aberdeen Research indican que el 82% de las empresas experimentaron tiempo de inactividad no planificado durante un período de tres años, además de un estudio de Advanced Technology Services que encontró que el envejecimiento de los equipos causó el 42% del tiempo de inactividad no programado entre los encuestados.
Costo visible | Costo oculto Costo |
producción perdida | envíos tardíos |
materias primas dañadas | controles de calidad adicionales |
tarifas por llamadas de emergencia | exposición a la cadena de frío |
mano de obra ociosa | revisión de trazabilidad |
piezas de repuesto | tiempo de reinicio de saneamiento |
Arrancadores de motor y contactores: protección de líneas de transporte y procesamiento
Un arrancador de motor para transportador de alimentos La elección debe comenzar con el servicio real, no solo con la corriente nominal. Una cinta transportadora que arranca dos veces por turno es diferente de una que indexa a través de ciclos de empaquetado durante todo el día. Los picos de carga, los atascos de producto, la humedad en el área de enjuague y los arranques frecuentes pueden desgastar los contactores más rápido de lo que sugiere una comparación limpia de catálogo.
Los arrancadores directos en línea son adecuados para motores pequeños con cargas estables y baja frecuencia de arranque. Siguen siendo fáciles de instalar y solucionar problemas, pero los arranques repetidos pueden aumentar el estrés térmico y causar perturbaciones de voltaje.
Los arrancadores suaves reducen la corriente de irrupción y el choque mecánico, lo que los hace más adecuados para cintas transportadoras, bombas, mezcladoras y compresores más grandes con arranques frecuentes. Los interruptores de baja tensión de CHINT, como el NJRP5-D y los arrancadores suaves NJR5-ZX para equipos de transmisión de motores, incluyen aplicaciones alimentarias, con rangos de 4 kW a 900 kW y múltiples modos de arranque.
La función del contactor importa. AC1 se aplica a cargas resistivas. La clasificación AC3 se aplica a motores de jaula de ardilla, donde el contactor debe generar corriente de rotor bloqueado e interrumpir la corriente de funcionamiento. Las cintas transportadoras de alimentos, las bombas y las mezcladoras suelen requerir contactores con clasificación AC3. Los ajustes del relé de sobrecarga deben validarse en campo con respecto a la corriente de funcionamiento real. Un ajuste bajo provoca disparos intempestivos. Un ajuste alto puede enmascarar el daño por calor hasta que el motor falle.
Para elegir el mejor dispositivo, consulte lo siguiente:
Dispositivo | Mejor ajuste | Verificación de selección principal |
Arrancador DOL | Motores pequeños, baja frecuencia de arranque | Corriente de irrupción y perfil de carga |
Arrancador suave | Motores más grandes o de arranque frecuente | Tipo de derivación, modo de arranque, comportamiento de fugas |
Contactor | Conmutación del motor | Servicio AC3 y vida útil eléctrica |
Relé de sobrecarga | Protección térmica del motor | Clase de disparo y corriente a plena carga |
Selección de RCCB y RCBO para zonas de procesamiento húmedo
El diseño de un interruptor diferencial para áreas húmedas debe tener en cuenta pisos mojados, equipos de acero inoxidable conectados, bombas y equipos de vacío, rutinas de lavado con manguera, rutas de cables húmedas y desgaste del aislamiento. Estas condiciones aumentan el riesgo de fugas a tierra y pueden exponer a los operadores a riesgos de descarga eléctrica. 30 mA es el estándar para la protección del personal en áreas húmedas. Los dispositivos de 300 mA se utilizan para la protección de equipos más arriba en la cadena de suministro.
Un interruptor diferencial (RCCB) detecta la corriente residual y desconecta el circuito cuando la fuga supera su nivel de disparo. Necesita una protección de sobrecorriente separada, como un MCB o MCCB. Los dispositivos de tipo B son necesarios cuando se utilizan inversores de frecuencia o arrancadores suaves, ya que estos generan componentes de corriente residual de CC que los dispositivos de tipo A pueden no detectar. Un interruptor de corriente residual con protección contra sobrecorriente (RCBO), como el NB1L-20 de CHINT, combina la corriente residual y la protección contra sobrecorriente en un solo dispositivo. Ayuda a proteger los circuitos individuales dentro de cuadros de distribución con espacio limitado. Para saber qué dispositivo necesita usar, considere estos factores: Tipo de circuito Ubicación Mejor opción de dispositivo Toma de corriente para lavado Zona húmeda Zona húmeda RCBO de 30 mA Circuito de motor pequeño Panel local RCBO o RCCB más MCB Alimentador a cuadro de área húmeda Alimentador a cuadro de área húmeda
aguas arriba
RCCB de 300 mA, dependiente del diseño
Circuito de VFD o arrancador suave
Panel del motor
Revisión del dispositivo de corriente residual tipo B
Para las actualizaciones de seguridad eléctrica de las plantas de procesamiento de alimentos, evite agrupar demasiadas cargas de zona húmeda detrás de un solo dispositivo. Una prensaestopas con fugas no debería detener toda una cinta transportadora, estación de lavado y salida de empaque juntas.
Especificaciones de la aparamenta y el gabinete de la planta de alimentos
La aparamenta de la planta de alimentos debe proteger a las personas, aislar fallas y mantener en funcionamiento las cargas no afectadas. Comience con el gabinete. La solución de sistema de control de alimentos y bebidas de CHINT cumple con los principios del código IP IEC 60529, donde el primer número cubre la entrada de sólidos y el segundo la de líquidos, incluyendo pulverización, chorros de agua, chorros potentes, inmersión y protección contra el polvo. Las salas de procesamiento deben usar al menos IP65 donde el rociado de lavado pueda alcanzar el equipo. Las zonas de lavado pueden requerir IP66 o IP69K, según el método de limpieza y el estándar de la planta. Las cámaras frigoríficas necesitan control de humedad, materiales resistentes a la corrosión y entradas de cables que resistan rutas de condensación.
El acero inoxidable es adecuado para la exposición al lavado. El acero tratado o el PRFV pueden funcionar en zonas secas cuando coinciden los requisitos mecánicos y de higiene.
El diseño de la distribución también importa. Utilice MCCB a nivel de alimentador, MCB o RCBO a nivel de circuito final y SPD donde el riesgo transitorio pueda dañar los controles. Separe los servicios de refrigeración, cintas transportadoras, embalaje, controles y lavado donde sea práctico.
Para seleccionar la curva B, C o D correcta para la protección contra sobrecorriente, lea esta guía sobre curvas de disparo de MCB.
5 señales de que su configuración eléctrica es un riesgo para la confiabilidad
Estas son señales de advertencia de que su sistema eléctrico está en riesgo:
Los circuitos del motor se disparan durante la producción normal. Verifique los ajustes de sobrecarga, los eventos de atasco, el consumo de corriente, el ciclo de trabajo del contactor y el historial térmico antes de volver a reiniciar.
Los gabinetes de zona húmeda se encuentran por debajo de IP65. Cualquier junta, prensaestopas, bisagra o entrada de cable débil puede convertirse en una vía de entrada.
Los circuitos de lavado carecen de protección contra corriente residual. Esto crea un riesgo para el personal y ralentiza el aislamiento de fallas después de los ciclos de limpieza.
Una falla detiene una línea completa. Revise los cuadros de distribución y divida los circuitos para que los equipos de mantenimiento puedan aislar el problema más rápidamente.
Los contactores o arrancadores muestran marcas de calor, zumbido o desgaste de los contactos. Reemplace los dispositivos desgastados antes de que la caída de voltaje, el arco eléctrico o la falla de la bobina detengan la producción.
Conclusión
Reducción del tiempo de inactividad no planificado Los equipos de fabricación de alimentos se enfrentan a arranques antes de la siguiente parada de la línea. Haga coincidir los arrancadores de motor con los ciclos de trabajo reales. Seleccione RCCB y RCBO para el comportamiento de fugas de la zona húmeda. Especifique los gabinetes alrededor de las rutinas de limpieza reales. Segmente los interruptores para que una falla no elimine un área de proceso completa.
Las soluciones de CHINT para alimentos y bebidas brindan soporte a los ingenieros de OEM y a los equipos de planta con gabinetes con clasificación IP, arrancadores de motor, protección contra corriente residual, distribución de bajo voltaje, medidores y interruptores. Explore la solución OEM de CHINT para alimentos y bebidas o hable con un especialista de CHINT sobre su próximo montaje de panel, actualización de línea o revisión de confiabilidad.
Preguntas frecuentes
¿Qué es el tiempo de inactividad en la industria alimentaria?
El tiempo de inactividad significa que una línea de producción o un activo no está funcionando a la producción prevista. El tiempo de inactividad planificado cubre el mantenimiento, los ciclos de limpieza, las actualizaciones y los cambios. El tiempo de inactividad no planificado cubre fallas eléctricas, fallas de equipos, viajes de emergencia y paradas que interrumpen la producción con poco aviso.
¿Cuánto cuesta el tiempo de inactividad en la fabricación de alimentos?
Los costos varían según el tamaño de la planta, el producto, la velocidad de la línea y los pasos de recuperación. Los costos de tiempo de inactividad reportados para alimentos y bebidas oscilan entre $4,000 y $30,000 por hora, y un incidente puede llegar a 12 horas cuando se necesitan comprobaciones de limpieza y reinicio.
¿Cuáles son los dos tipos de tiempo de inactividad en la fabricación?
Los dos tipos principales son el tiempo de inactividad planificado y el no planificado. El tiempo de inactividad planificado se programa y se gestiona. El tiempo de inactividad no planificado llega sin previo aviso, lo que crea trabajo de emergencia, horas extras, desperdicio y cambios en el cronograma de producción.
¿Cuánto tiempo de inactividad permite un tiempo de actividad del 99,9% por mes?
Un objetivo de tiempo de actividad del 99,9% permite aproximadamente 43 minutos de tiempo de inactividad por mes, o aproximadamente 8,7 horas por año. Una falla eléctrica puede consumir todo ese tiempo de inactividad mensual. Un objetivo del 99,99% reduce el tiempo de inactividad mensual a aproximadamente 4 minutos.
¿Qué problemas eléctricos causan la mayor cantidad de tiempo de inactividad en las plantas de procesamiento de alimentos?
La entrada de líquidos ocupa un lugar alto, especialmente en las zonas de lavado. Otras causas recurrentes incluyen corrosión, arrancadores de motor de tamaño insuficiente, contactores desgastados, falta de protección contra corriente residual, sellado deficiente de la entrada de cables, segregación débil de circuitos y aparamenta envejecida.